

{{goods.model}}


利用CNC雕刻機製作中式木門
中式家具以其莊嚴、簡約、和諧、優雅的風格深受人們喜愛,但其複雜的雕刻和嚴格的對稱美學要求也使其加工難度較高。如今,借助數控雕刻機,您可以省時省力地快速完成中式家具的生產,而且批量生產的品質和一致性遠超傳統的手工操作。
相關模型
中式木門的分類
根據門板的連接方式、結構複雜程度以及雕刻等裝飾元素的有無,中式木門可分為以下幾類:
- 實木門
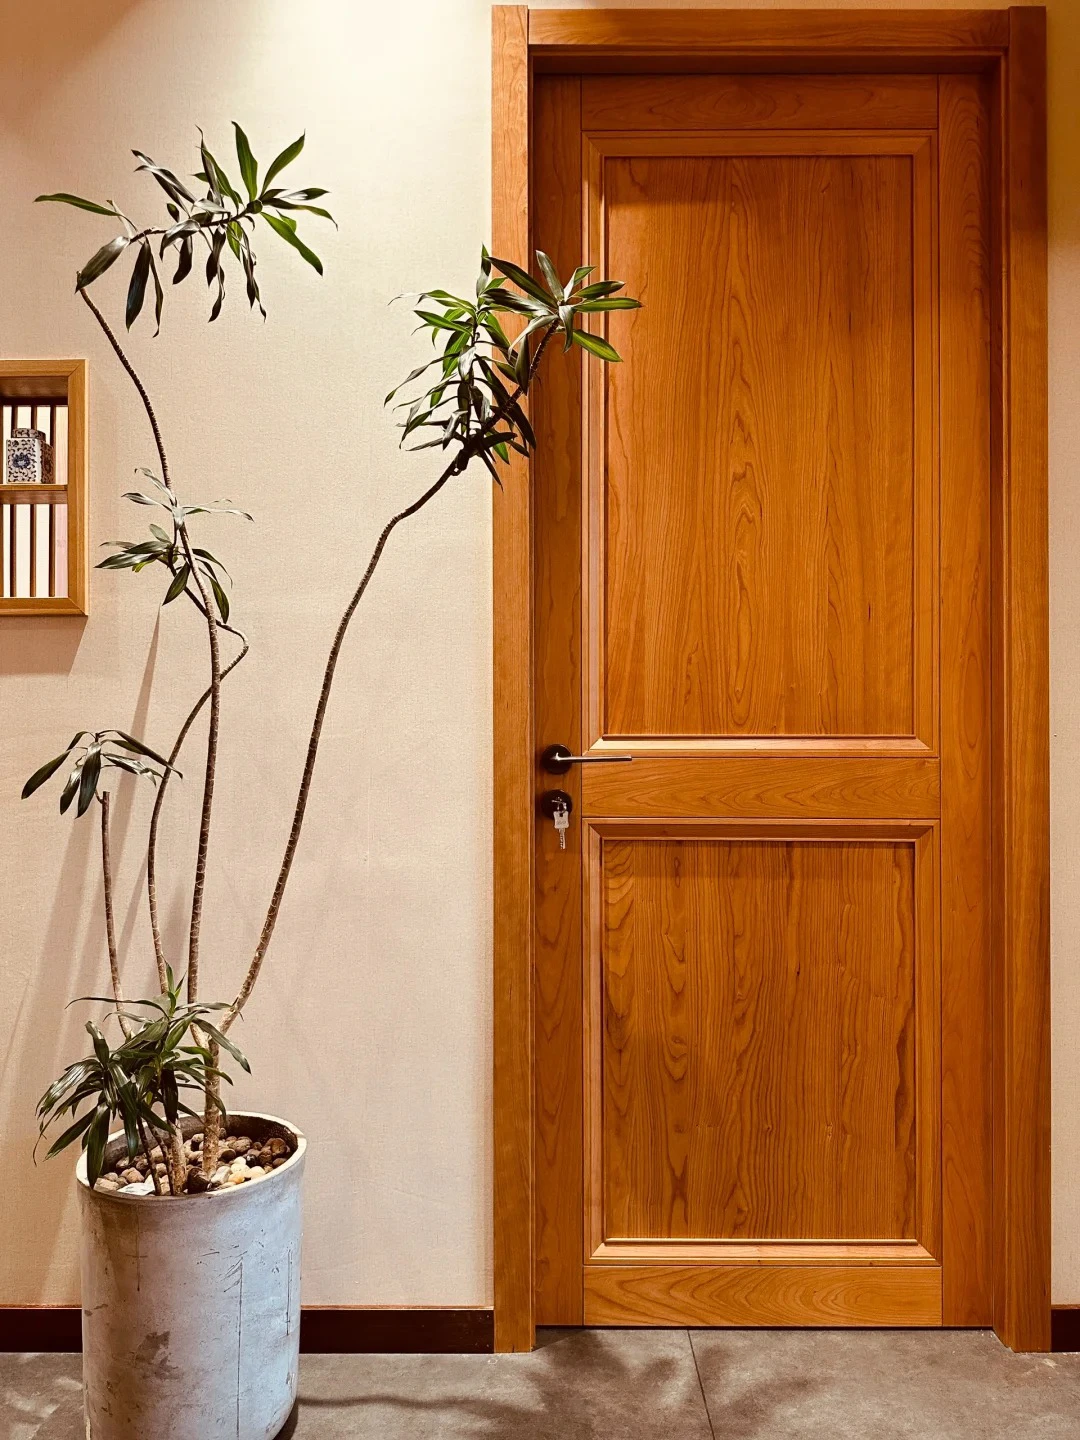
整扇門均採用同一種木材製成,門框和門板均為實木。通常不會使用其他板材(儘管有些實木門可能存在細微接縫,但主體部分仍為實木)。常見的木材種類包括松木、杉木、胡桃木和橡木。
由於這些門是由整塊或大塊木材製成,因此相對較重,關門時感覺厚實,隔音效果也優於大多數複合門。它們的結構相對簡單,主要依靠木材的天然紋理和質感來體現中國風格的質樸和厚重感。這些門兼具高檔的美觀性、卓越的環保性和出色的耐用性。
然而,由於實木門採用純實木結構,對木材乾燥處理的要求極高。否則,它們很容易因環境濕度的變化而開裂或變形。實木門比複合門重得多,因此對門框、鉸鍊和其他承重部件的品質以及安裝過程都提出了更高的要求。
- 工程木門
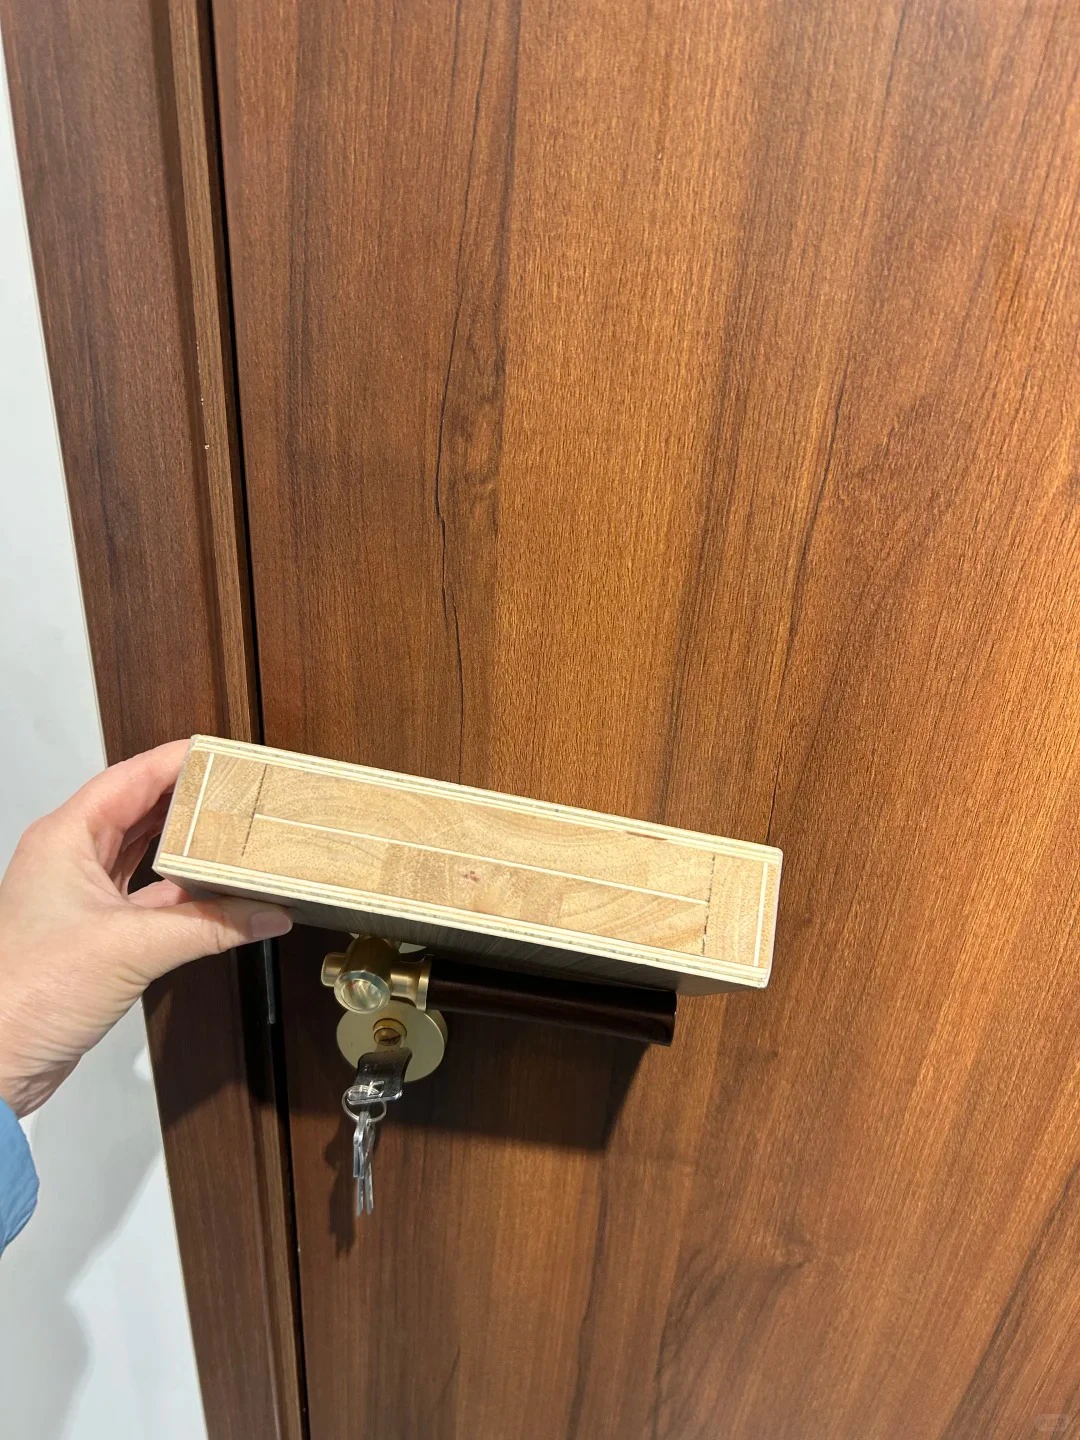
從結構上看,這些門由三個主要部分組成:門芯、門皮和門框。
核心: 通常採用松木或杉木等輕質透氣木材製成,連接在一起以確保門的穩定性,同時減輕整體重量。
單板: 通常由實木貼面(例如胡桃木、櫻桃木)或工程木材製成,粘合在芯材表面,以模仿實木門的紋理和質感。
框架: 通常採用實木製成,以提供固定和支撐。
這些門結合了實木的質感和複合板的穩定性,因此不易變形或開裂。它們的價格也比實木門更實惠,因此成為中式室內設計的常見選擇。
- 平板門
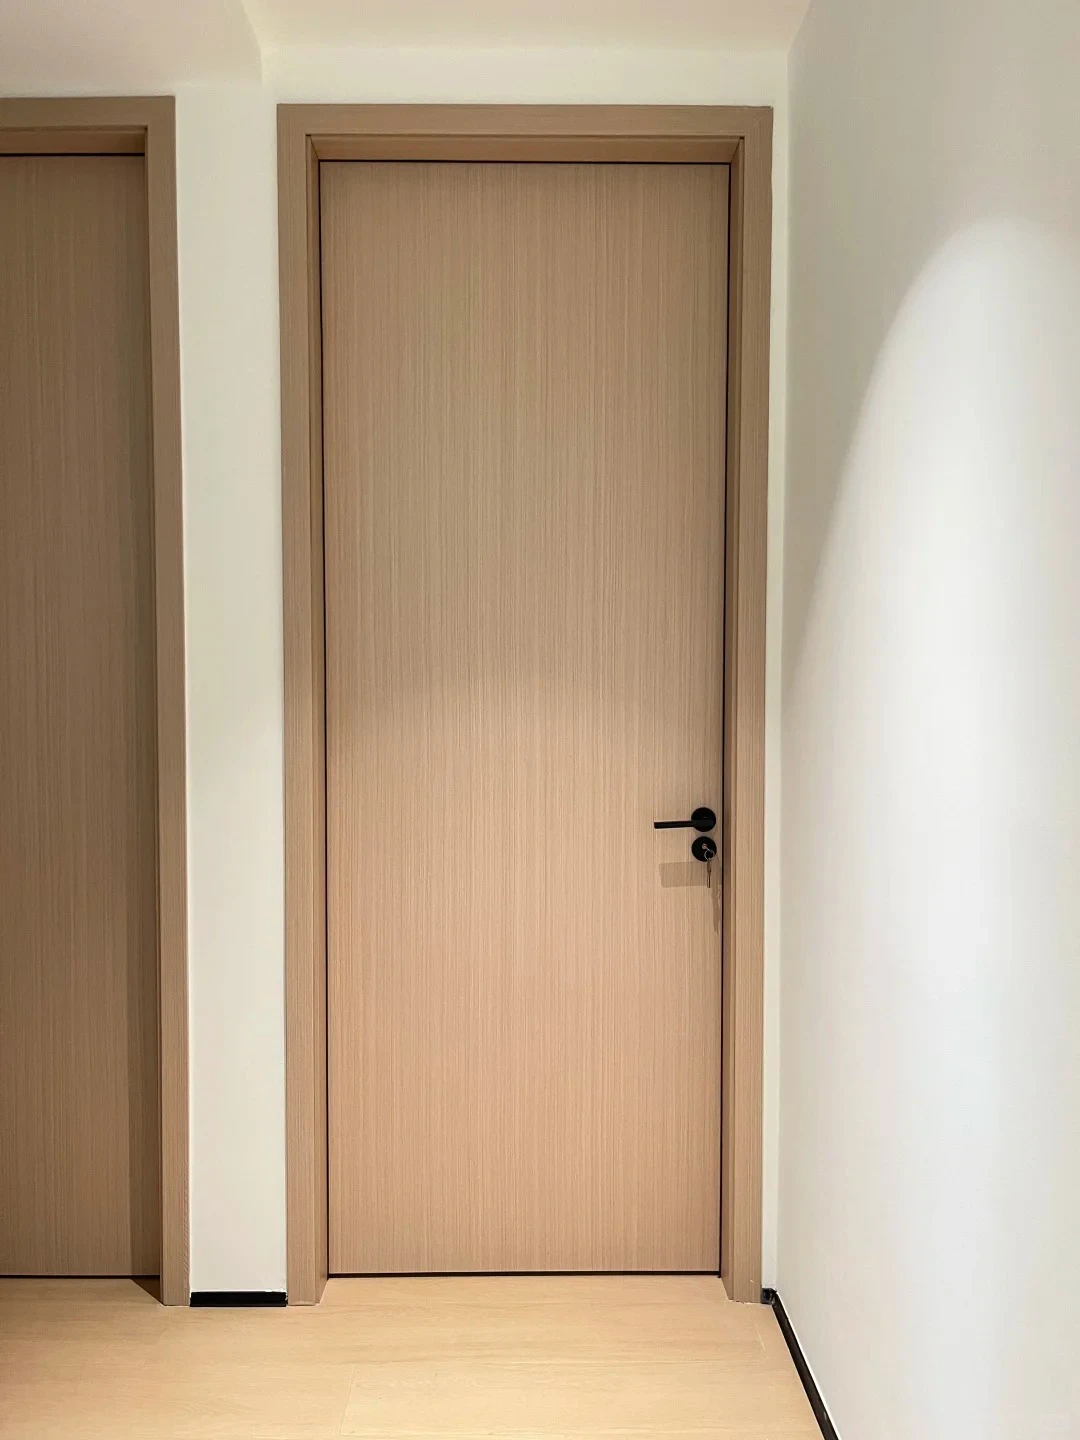
門表面光滑平整,沒有複雜的形狀或雕刻,通常由實木或工程木材製成。
儘管結構簡潔,但木材的天然紋理和色澤,以及極簡的線條設計,都能體現中式風格的簡約與優雅。這些門適合現代中式或極簡中式室內設計風格。
- 裝飾門
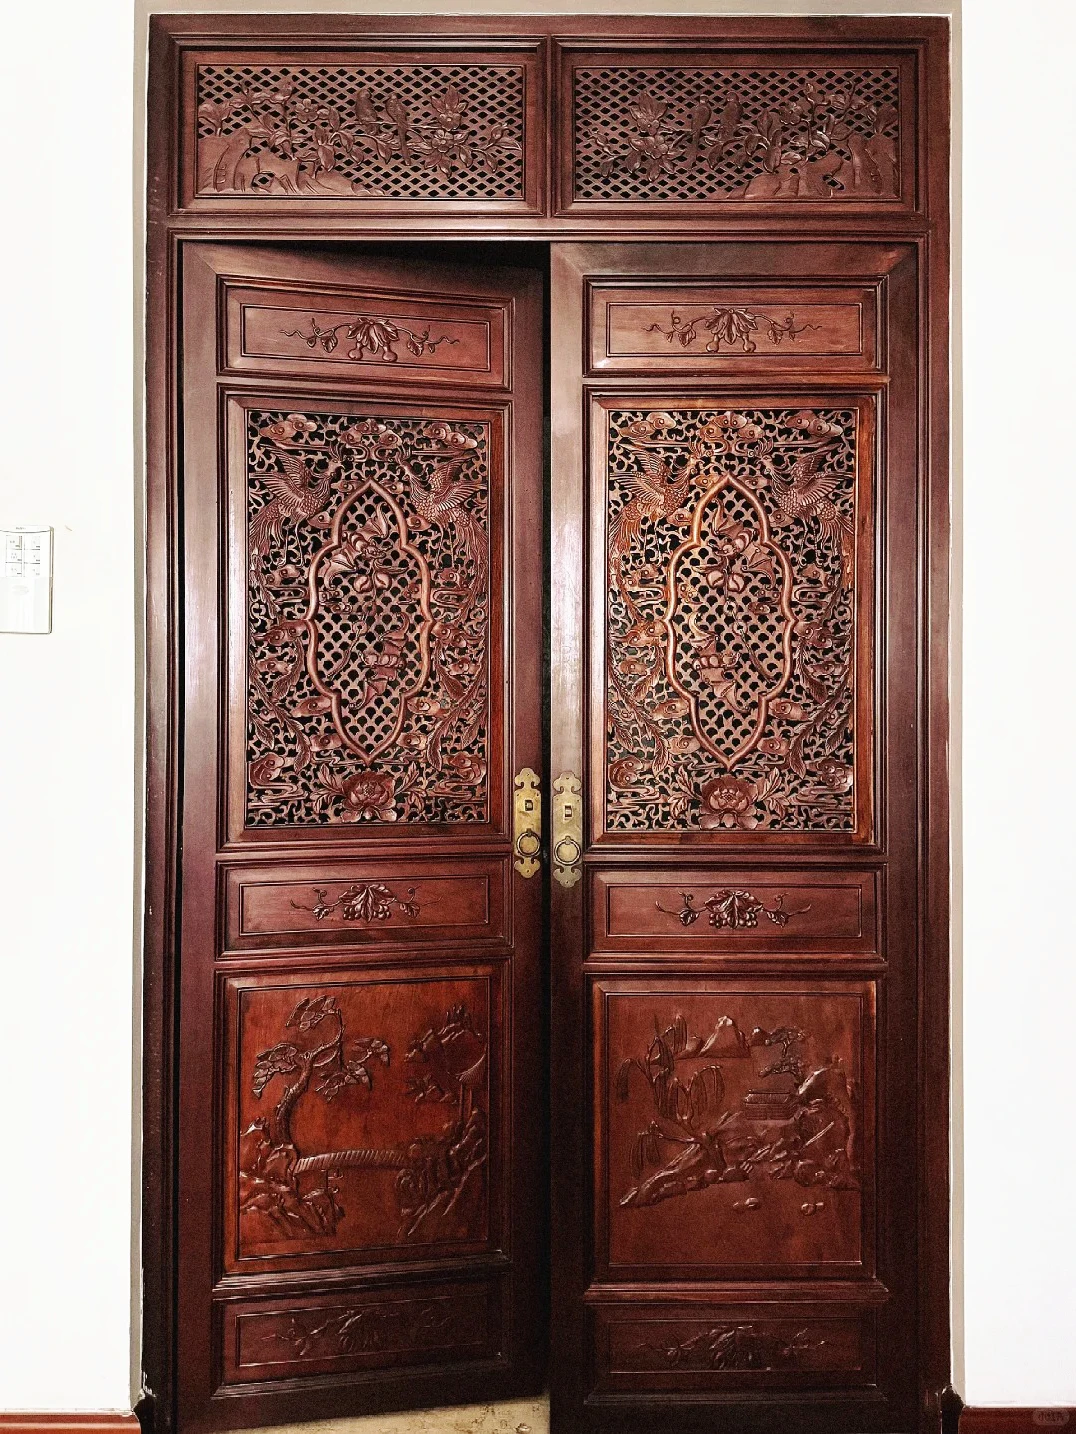
這些門板上飾有各種中國傳統圖案,如格柵、雕刻或線條。
格柵: 常見的圖案包括網格、鏤空或冰裂紋圖案,透過將木塊連接成規則或不規則的圖案來增強門的層次感和三維效果。
雕刻: 運用浮雕和鏤空技法,經常描繪中國傳統圖案,如花卉、鳥類、山水或吉祥符號(如龍、鳳凰或如意圖案),使門具有豐富的文化和藝術意義。
裝飾門的製作過程相對複雜,需要木匠具備高超的技術,才能確保門的結構穩定性和設計的美感精確性。
CNC雕刻機在中式木門生產的應用
現代數控雕刻機可以執行各種加工功能,包括切割、銑削、雕刻和鑽孔。其應用範圍取決於所加工木門的種類。
- 實木門
切割材料: 實木門的門板和門框通常由大塊天然木材製成。數控銑床可根據預設程序進行精確的尺寸切割和開槽(例如,門框的榫卯結構),避免人工切割誤差,並確保結構嚴絲合縫。
紋理修飾與雕刻: CNC 雕刻機可以在門框或面板上雕刻精細的淺浮雕,例如凹陷的角飾、浮雕邊框,或在面板中心雕刻小型花卉、鳥類和吉祥圖案。
- 工程木門
在工程木門的生產中,數控雕刻機主要用於飾面雕刻。透過「薄皮雕刻」技術,它們可以在表面雕刻出複雜的中國圖案(例如,交纏的枝條、雲紋等)。
- 裝飾門
在中國風格的門板中,裝飾門最依賴數控路由器,因為它們複雜的格子榫卯和浮雕/鏤空雕刻幾乎總是需要數控技術。
晶格結構處理: 傳統的中國格子圖案(例如,方格、卍字格、斜紋格)需要將多條木條以固定的角度和尺寸連接起來。數控雕刻機可以在一次操作中批量加工所有格子部件(包括不同長度的木條和榫卯結構)。
浮雕和鏤空雕刻:
- 寬慰: 門面上雕刻著凸起的圖案(如風景、花卉、鳥類)。數控雕刻機採用分層雕刻技術來控制深度變化(範圍從0.5毫米到50毫米),從而形成邊緣光滑的三維立體圖案——比手工雕刻精確得多。
- 開放工作: 鏤空圖案(例如,傳統的窗格設計)是透過「穿透切割+輪廓修整」分步驟實現的,確保邊緣無毛刺,並保持門板的結構完整性(避免手工鑿削造成的木材裂縫)。
傳統圖案的標準化複製: 中式門上常見的吉祥圖案(例如龍、鳳、如意、蝙蝠等)通常是傳統設計。數控雕刻機可以根據CAD圖紙精確複製這些圖案,並實現批量生產(允許在多扇門上重複使用相同的圖案,以保持風格一致性),從而解決了手工雕刻圖案不一致和缺乏標準化的問題。
中式木門生產工藝
- 原料準備
根據門板的用途、風格和預算選擇合適的材料。常用材料包括實木、密度板、刨花板和膠合板。密度板表面平整,適合各種複雜的加工,例如雕刻和貼面;刨花板成本低廉,結構穩定;膠合板具有良好的抗彎性能。對於高端門板,例如實木門或高端訂製門,通常會選擇實木材料。這些木材具有天然的紋理和質感,可以提升門板的品質。
中式門板常用的木材包括桃花心木、檀香木、榆木等。桃花心木質地堅硬,紋理美觀,色澤深沉,適合製作高級中式家具的門板。檀香香氣獨特,密度高,經久耐用。榆木價格相對親民,紋理清晰,也能體現中式風格。
確定材料規格,並確保材料尺寸符合門板加工要求。例如,標準板材尺寸一般為1220mm×2440mm。這種板材用於加工時,需要根據門板尺寸進行合理切割。
- 材料預處理
對於實木材料,木材的含水率需要控制。一般來說,木材的含水率應在12%至18%之間。含水率過高或過低都會導致木材變形或開裂。可以採用自然乾燥和人工乾燥相結合的方式。自然乾燥是將木材放置在通風良好的地方,讓水分自然蒸發;人工乾燥則是使用乾燥設備加速乾燥過程。
檢查材料表面的平整度和品質。如果有凹坑、凸起或裂縫等缺陷,則需要進行修復或拋光。對於板材,還需要清除表面的灰塵和雜質,以便進行後續加工。
根據門板的設計尺寸和板材規格製定切割方案。考慮如何最大限度地利用板材並減少浪費。例如,如果門板尺寸為600mm×800mm,板材尺寸為1220mm×2440mm,則可在一塊板材上合理安排多個門板的切割位置。
決定切割順序,通常先切割長邊,再切割短邊。這樣可以減少切割過程中材料的移動和變形。
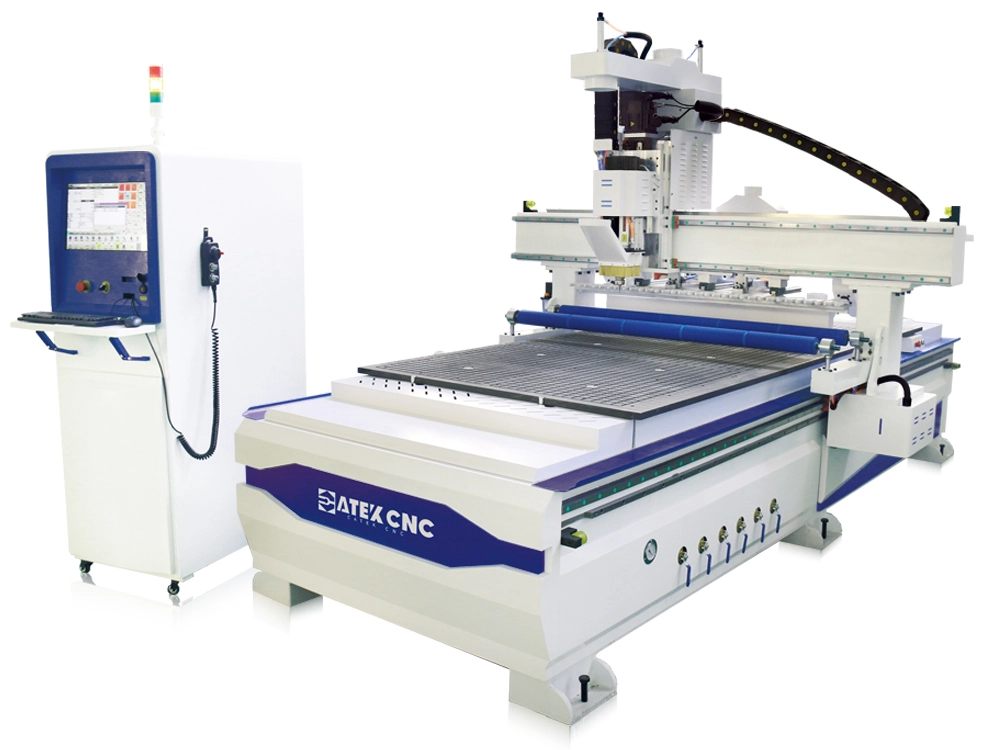
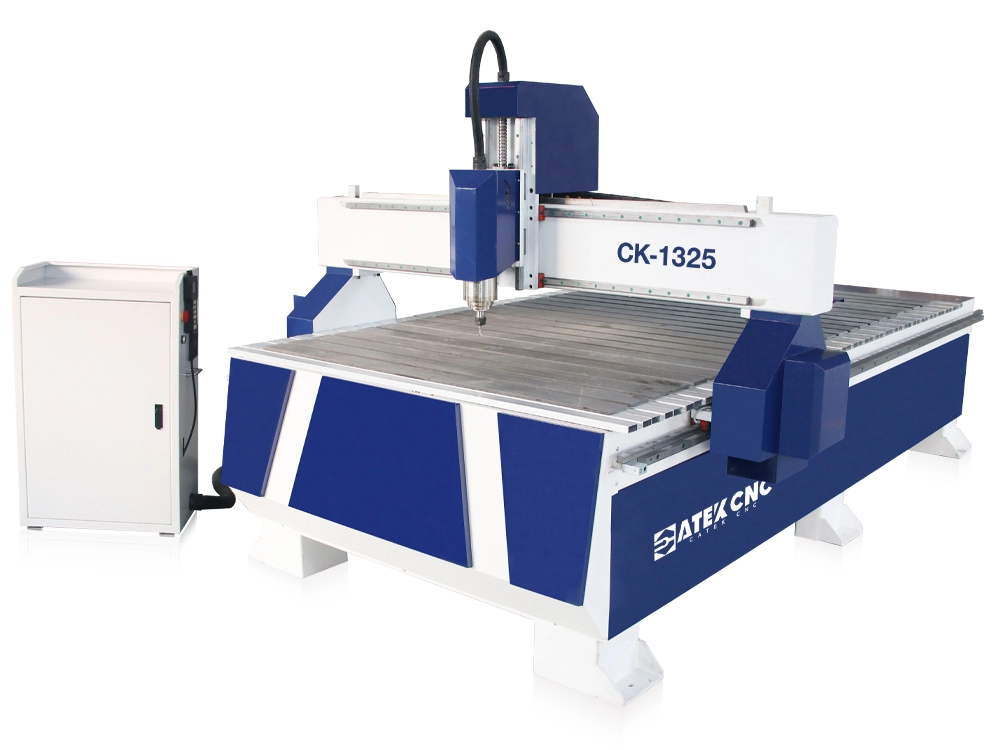
切割時,可使用精密滑台鋸、CNC切割機或CNC雕刻機。操作滑台鋸時,應確保材料緊貼背板,並保持推料速度均勻,以確保切割面的平整度。數控切割機或數控雕刻機透過預先編程控制切割路徑,精度更高,更適合大量生產。
切割完成後,檢查切割面的品質。切割面應平整垂直,無明顯毛邊及撕裂。如有缺陷,則需要打磨或重新切割。
- 建模處理
如果需要在門板上雕刻圖案,例如鏤空花紋、花鳥圖案等,則必須使用數控雕刻機進行加工。
首先,將設計好的圖案檔案(例如CAD格式)匯入CNC雕刻機軟體,然後根據圖案的複雜程度和材料的硬度選擇合適的雕刻刀具。對於複雜的圖案,使用直徑較小的刀具,例如0.8-1.5mm的平頭銑刀;對於大面積雕刻,使用直徑較大的刀具,例如6-10mm的立銑刀。
設定數控雕刻機的參數,包括主軸轉速、進給速度和雕刻深度。例如,雕刻中密度纖維板(MDF)時,主軸轉速可設定為18,000-24,000 rpm,進給速度可根據刀具直徑和雕刻複雜程度在500-2,000 mm/min之間調整,雕刻深度則根據設計要求確定。通常,裝飾性雕刻深度為3-5mm。
對於具有特殊形狀(例如弧形邊緣或凹凸特徵)的門板,必須使用具有銑削功能的數控雕刻機進行加工。加工弧形邊緣時,應根據圓弧半徑和長度設定刀具路徑和加工參數。銑削過程中,應注意刀具磨損和加工精度。嚴重的刀具磨損會影響形狀質量,導致表面不平整或尺寸偏差等問題。
如果您需要加工面板側面,例如在木門側面鑽孔、加工鉸鏈孔或鎖孔,則需要使用具有側銑或水平銑削功能的數控雕刻機,或考慮選擇四軸數控雕刻機。這類數控雕刻機可以將加工刀具傾斜一定角度,或配備水平加工刀具。
- 表面處理
砂光處理:
門板切割成型後,需進行打磨,使表面更加光滑。首先,使用粗砂紙(例如100-120目)對切割面和成型面進行初步打磨,以去除毛邊和不平整之處。然後,使用細砂紙(例如180-240目)進行精細打磨,以提升表面光潔度。對於雕刻圖案部分,應採用手工打磨和機械打磨相結合的方式。手工打磨可以更好地控制打磨力度,避免損壞圖案細節;機械打磨可以提高效率,並使大面積表面更加光滑。
收尾處理:
根據門板的設計風格和用途選擇合適的表面處理方法。如果是櫥櫃門,可以選擇烤漆或三聚氰胺貼面,以達到防水和易於清潔的效果。烤漆門板表面光亮、堅硬,且具有良好的耐磨性和耐腐蝕性;三聚氰胺貼面色彩豐富,價格低廉。對於實木門板,也可以選擇實木漆、木蠟油等其他表面處理方法。
在塗裝過程中,請務必嚴格遵循塗裝產品的說明。例如,油漆需要在專門的塗裝室進行塗裝。底漆和麵漆經過多次噴塗和烘烤後,每一層油漆都必須完全乾燥;使用木蠟油時,要確保塗抹均勻,並使木蠟油充分滲透到木材中,以達到最佳的保護和裝飾效果。
- 組裝和安裝
硬體安裝:
依照門板的功能需求安裝合頁、把手等五金件。選擇合適的五金件型號和規格。合頁的承重能力必須滿足門板的重量要求,把手的樣式必須與門板的整體設計相協調。
安裝合頁時,請確保合頁位置準確,螺絲鎖緊程度適中。通常情況下,先在門板和櫃體上標記合頁的安裝位置,然後用螺絲起子或電動工具進行安裝。安裝把手時,請注意把手的安裝高度和方向,以便使用者使用。
門板安裝:
將加工好的門板安裝到門框或櫃體上。安裝過程中,務必確保門板定位精準,並保持門板與門框之間的縫隙均勻一致。如果安裝多個門板,請特別注意相鄰門板之間的對齊和平面度。可以使用墊片或調整螺絲等工具來微調門板的位置和縫隙。
其他的項目
這款四軸自動換刀數控雕刻機如何提升板材家具的生產效率
本專案旨在透過引進一台具備自動貼標和鑽孔功能的全整合式四軸自動換刀木工數控雕刻機,升級板材家俱生產線。目標是用更有效率的單機解決方案取代傳統的多機工作流程。透過部署這台先進的木工數控雕刻機,工廠成功簡化了從貼標、切割到鑽孔和成品生產的整個流程,並顯著減少了人工操作…
如何利用多工位3D數控雕刻機突破小型雕像大量生產的難題?
針對客戶在複雜三維雕像批量生產和曲面加工效率低下方面面臨的實際瓶頸,本專案引入了CK-1020-10S多工位三維數控雕刻機解決方案。該方案採用10個獨立工位和四軸連動技術,透過一次裝夾即可實現10尊複雜雕像的同步自動化加工,將生產週期從數天縮短至數小時。這套經過現場驗證的系統完美平衡了高精度和高產量…
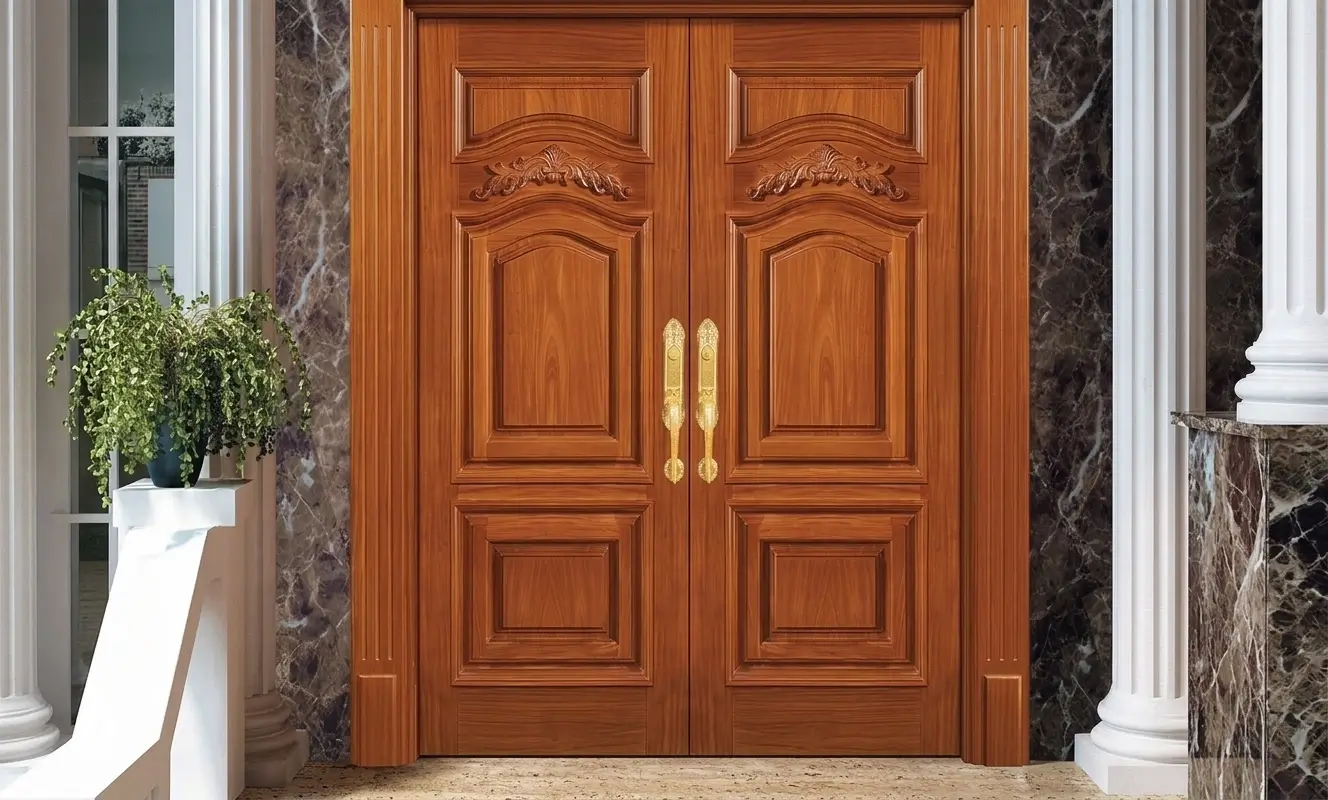
利用CNC雕刻機製作中式木門
中式家具以其莊嚴、簡約、和諧、優雅的風格深受人們喜愛,但其複雜的雕刻和嚴格的對稱美學要求也使其加工難度較高。如今,借助數控雕刻機,您可以省時省力地快速完成中式家具的生產,而且批量生產的品質和一致性遠超傳統的手工操作。
使用 2130 型線性自動換刀數控雕刻機的櫥櫃製造項目
在現代家具製造中,提高效率和加工精度對於櫥櫃廠和板式家俱生產商至關重要。本專案介紹了2130型線性自動換刀數控雕刻機在櫥櫃生產中的應用,展示了自動換刀數控雕刻機如何在一次加工循環中完成切割、鑽孔、開槽和雕刻。憑藉其寬大的工作區域、真空吸附平台和高速主軸,這款用於櫥櫃製造的自動換刀數控雕刻機能夠幫助製造商加工中密度纖維板、膠合板等材料…