

{{goods.model}}
影響光纖雷射切割的因素有哪些?
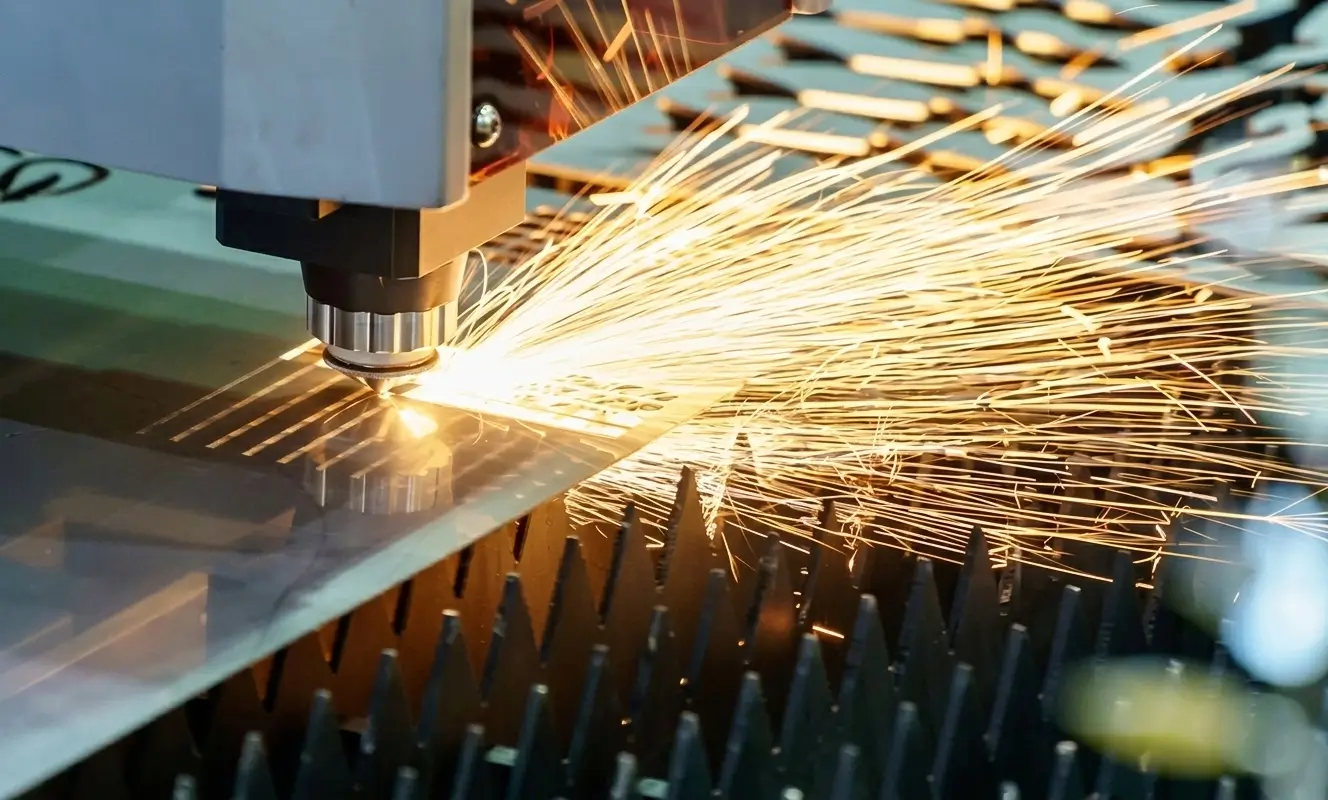
影響光纖雷射切割機切割速度的因素有很多,主要可分為雷射參數、加工材料特性、切割製程參數和機器性能。
- 激光參數
光纖雷射切割機的切割原理是利用高能量雷射光束熔化並切割材料。因此,雷射參數是影響切割速度最直接的因素。
激光功率: 對於相同的材料,在其他雷射參數保持不變的情況下,更高的功率會導致單位時間內輸入到工件的能量更多,從而加速材料的熔化/汽化,進而提高切割速度。
光束品質: 通常透過以下方式測量 BPP 數值。較低的BPP值表示光束聚焦能力較強、光斑尺寸較小、能量密度較高、熱影響區較小,以及切割速度及精度較高。
- 加工材料的特性
材料種類: 不同的材料對特定波長的雷射表現出完全不同的物理性質,例如吸收率、熔點、導熱係數和汽化溫度。
吸收率: 光纖雷射切割機發射的雷射波長為1064奈米。金屬材料,尤其是鋼和鈦,對此波長的雷射具有很高的吸收率。然而,銅和鋁等高反射率材料的吸收率相對較低,需要更高的功率或特殊技術(例如擺動切割)來克服初始反射。此外,該機器還需要採取一定的抗反射措施。
熱物理性質:
鋁的導熱性好,熱度容易散發。因此,切割時需要更高的能量密度。不銹鋼的導熱性較差,熱量更容易集中,因此切割起來相對容易。
材料厚度: 這是最關鍵的因素之一。隨著厚度的增加,切割速度會急劇下降。這是因為需要更多的時間來熔化和去除整個厚度範圍內的材料,並且需要更寬的切縫才能讓輔助氣體排出熔渣。
材料表面狀況: 鏽跡、油污、油漆或粗糙的表面會改變雷射吸收率,從而影響切割速度和切割表面的均勻性。
- 切削製程參數
輔助氣體:
- 氣體類型: 氧氣(助燃,放熱反應,適用於碳鋼),氮氣(惰性,吹走熔融物,防止氧化,適用於不銹鋼和鋁),空氣(成本低,用於非金屬材料或薄板)。
- 氣體壓力: 壓力不足無法有效清除熔渣,導致產生浮渣和背面燒傷。壓力過大則可能在切割面上形成渦流,冷卻切削麵,降低切削效率和品質。
焦點位置: 焦點位置(位於工件表面上方、下方或正上方)會改變光點尺寸和能量分佈,直接影響切縫寬度、表面粗糙度和切割速度。對於厚板加工,通常將焦點設定在工件內部的特定深度,以獲得更佳的能量分佈。
- 噴嘴類型和高度: 噴嘴的孔徑和與工件的距離會影響氣流場的形狀和穩定性,進而影響除渣效率。
- 工具機性能
運動系統的動態表現: 即使雷射可以高速切割,但加工複雜圖案(尤其是有很多小圓和尖角的圖案)時,機床加速度不足會限制實際速度,因為軸需要頻繁地加速和減速。
雷射功率與被切割材料的關係
| 1500W | 2000W | 3000W | 6000W | 8000W | 10000W | 12000W | 15000W | 20000W | |
|---|---|---|---|---|---|---|---|---|---|
| 碳鋼(Q235B) | 16mm | 20mm | 25mm | 30mm | 30mm | 40mm | 45mm | 50mm | 60mm |
| 不鏽鋼(US304) | 8mm | 10mm | 12mm | 20mm | 25mm | 40mm | 45mm | 50mm | 60mm |
| 鋁合金(6061) | 5mm | 6mm | 8mm | 16mm | 30mm | 35mm | 40mm | 50mm | 65mm |
| 黃銅 | 4mm | 6mm | 8mm | 16mm | 18mm | 20mm | 25mm | 30mm | 35mm |
雷射功率與可切割厚度之間的關係
以下是常見條件下碳鋼(氧氣切割)切削速度範圍(單位:公尺/分鐘)的粗略參考值:
| 材料厚度 | 1000W | 3000W | 6000W | 12000W |
|---|---|---|---|---|
| 1mm | 10-15 | 18-25 | 15-35 | 35-50 |
| 3mm | 4-6 | 8-12 | 12-18 | 20-28 |
| 6mm | 1.5-2.5 | 3.5-5 | 5.5-8 | 9-13 |
| 10mm | - | 1.5-2.5 | 2.5-4 | 5-7 |
| 20mm | - | - | 0.6-1.0 | 1.5-2.5 |
如何提高光纖雷射切割機的切割速度?
在確保切割品質的前提下,以下建議可以幫助您提高光纖雷射切割機的切割速度。
- 設備
升級雷射。
- 提高雷射功率。這是最直接的方法。
- 優化光束品質。選擇光束光斑直徑(BPP)值較低的雷射。影響雷射BPP值的因素很多,但在市售雷射器中,光束模式對BPP值的影響最直接。目前,雷射的光束模式分為單模雷射和多模雷射。單模雷射在諧振腔內僅以一種模式(通常是基模,即TEM₀₀模式)傳播,其M²≈1,接近理想高斯光束,且光斑直徑極小(接近衍射極限)。它們非常適合薄片切割,但單模雷射的連續功率通常較低。早期的單模雷射功率通常低於1 kW。然而,隨著單模光束合成技術的出現,現在可以透過光束合成器將多個單模雷射模組的能量耦合到單根傳輸光纖中,從而實現千瓦級甚至十千瓦級的高功率單模雷射輸出,兼具高功率和高品質。多模雷射在諧振腔內同時以多種模式(包括基模和高階模式)傳播。它們的特點是易於獲得極高的功率,但其光束功率密度(BPP)隨功率線性增加,且光束品質遠遜於單模雷射。它們主要用於厚板切割,其中極高的雷射功率可以快速熔化金屬,而較寬的切縫有利於熔渣的排出。
選擇其他組件。
- 使用更先進的噴嘴。採用帶有擾流板設計的雙層噴嘴可以產生更穩定、更集中的氣流,更有效地吹走熔渣,從而實現更高的切割速度,尤其是在使用高壓氮氣切割不銹鋼時。
- 確保鏡頭清潔且無損壞。鏡頭污染會顯著降低雷射功率傳輸效率。定期清潔和檢查對焦鏡頭和保護鏡頭是保持基本切割速度的必要條件。
- 自動對焦功能。自動對焦功能可確保在切割不同材質和厚度時,焦點始終保持在最佳位置。
- 確保工具機具有優異的速度和加速度。與傳統的數控木工雕刻機不同,光纖雷射切割機的傳動系統通常採用輕量化設計(例如,輕質鋁合金龍門架)。由於這是一種非接觸式加工方法,因此對扭轉剛度的要求並不高。輕量化設計使得機器能夠實現極高的運動速度和加速度。
- 過程
- 切削參數優化。建議根據實際加工經驗建立切削參數表,以指導加工。如果是首次使用機器,建議先依照廠商提供的切削參數表進行操作,並在廢料上進行切削試驗。透過調整速度、氣壓和焦點等參數,觀察切削表面的質量以及是否存在熔渣黏附,找到當前工況下的最佳切削速度,並建立修正後的切削參數表。
- 焦點調整。對於薄板,焦點通常位於表面或略低於表面,以實現高速穿孔和切割。對於厚板,焦點需要位於材料內部深處,以形成足夠的能量梯度,從而有利於排渣。針對每種材料/厚度找到最佳焦點位置是提高加工速度的必要步驟。
氣體選擇和壓力優化。應根據實際製程需求選擇合適的輔助氣體和壓力。以下是一些常用的輔助氣體和壓力:
氣體類型 核心功能 適用材料 切削麵特徵 運營成本 壓力要求 空運 部分氧化、冷卻、沖洗 非金屬薄鋁/碳鋼 淺黃色,略有氧化 非常低 中(5-16 巴) 氧氣 (OXNUMX) 燃燒支持、放熱、沖洗 碳素鋼 灰色,粗糙,有氧化層 媒材 中低(0.5-8 巴) 氮氣 (N2) 氧氣隔離,高壓沖洗 不銹鋼、鋁、黃銅 銀白色,光滑,無氧化物 高 高(10-25 巴) 氬氣(Ar) 極致防護,防止反應 鈦合金和其他活性金屬 金屬色澤,高品質 很高 中壓 - 切割路徑優化。透過路徑編程盡可能優化切割路徑,最大限度地減少空轉。靈活採用共刃切割。當零件間距非常小時,可以將它們的切縫合並成一條共刃,顯著縮短總切割長度,從而大幅提高效率。
相關模型
我們為您推薦一些相關型號…
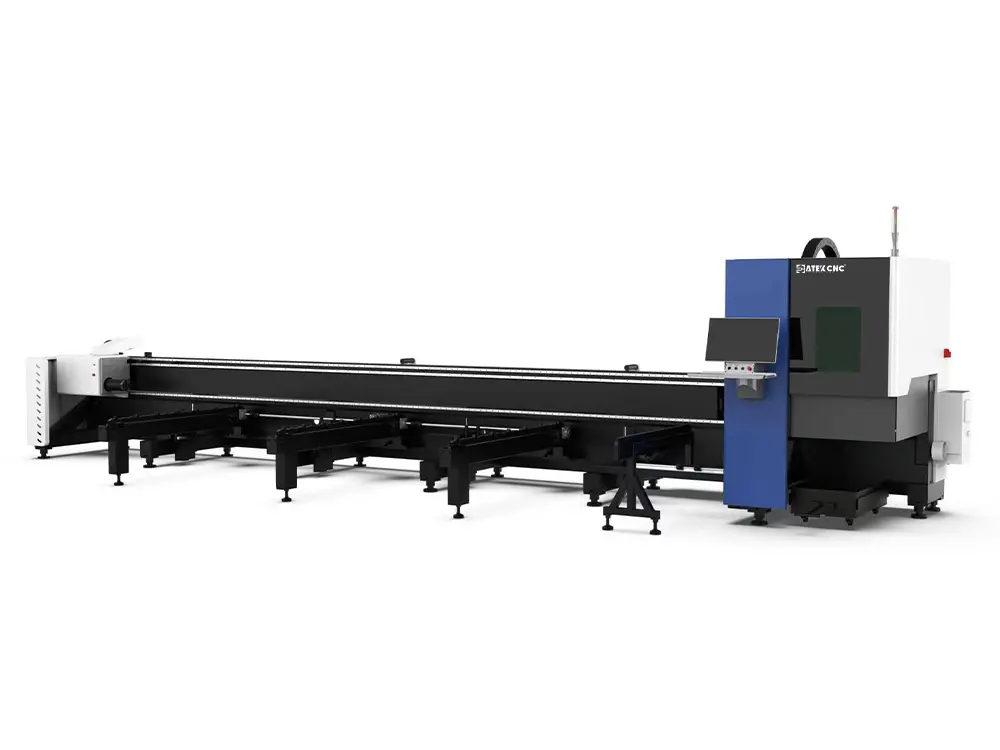
這款工業級光纖雷射管材切割機兼具高性能和卓越的性價比。其高剛性側裝式工作台結構,即使在長時間、高強度連續加工下,也能確保優異的穩定性和可靠運作。該機配備雙氣動卡盤夾緊系統和可選的全自動上料系統,支援自動送料、夾緊和順序加工,顯著提升了整體效率…
$ 32,990.00〜$ 65,990.00
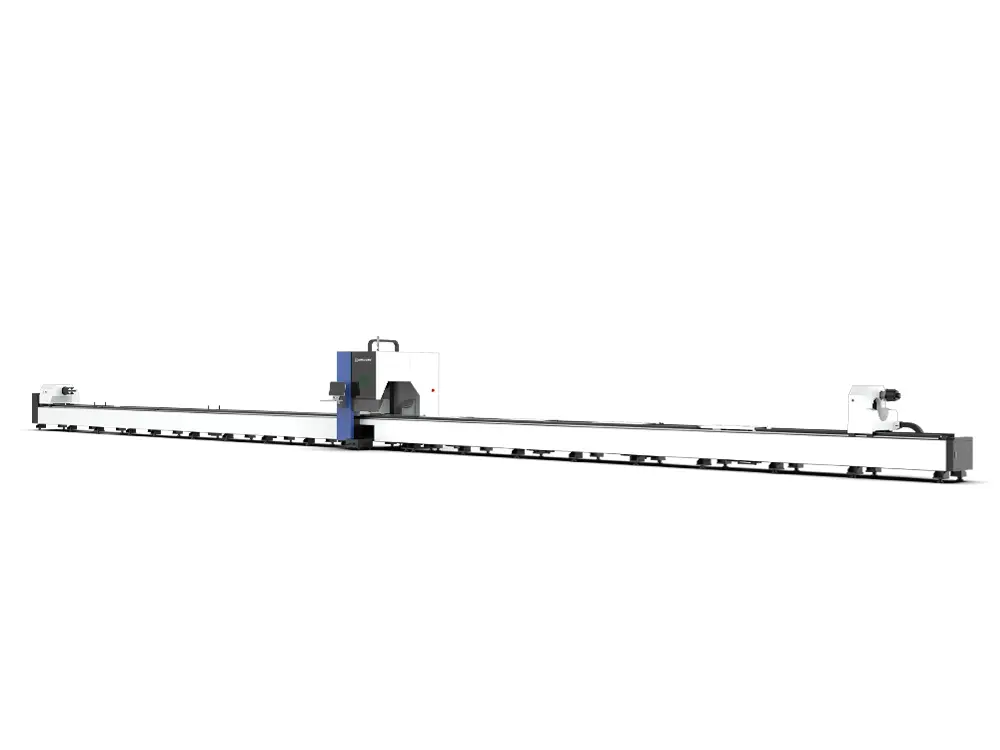
TK35-120-120 是一款重型水平光纖雷射管材切割機,配備三卡盤系統。它可加工長度達 12.5 公尺的管材,管徑範圍為 20 毫米至 350 毫米。該機採用同步三卡盤設計,可實現近乎零殘餘切割,顯著提高材料利用率,並降低大批量生產環境下的生產成本。該機可配備 3,000 瓦至 12,000 瓦的光纖雷射…
$ 76,900.00〜$ 115,900.00

TFS55-120F-120F 是一款重型雷射管材切割機,配備四卡盤系統,主要用於工業級大直徑管材加工。它支援的最大管材長度為 12 米,切割直徑範圍為 40–550 毫米,單根管材最大承重達 3000 公斤。該機採用側裝式重型工作台,配備四個卡盤和自動上下料系統,可實現從裝載到切割的全自動化操作。
$ 285,000.00〜$ 435,000.00
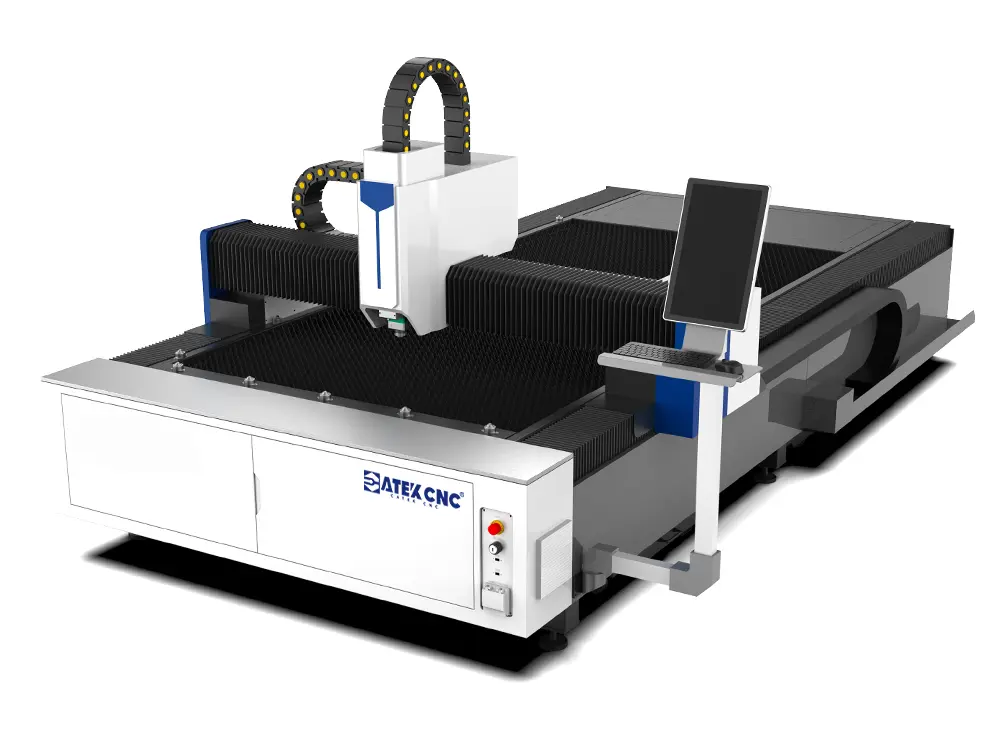
這款經典的雷射光纖切割機標準工作區域為 3000 × 1500 毫米(10 × 5 英尺),專為高精度、高效率切割中小尺寸金屬板材而設計。它採用 1064 奈米光纖雷射技術,可提供卓越的光束品質、高能量密度和精細聚焦的光斑,從而實現快速穩定的金屬板材切割。該機器提供 1,500 瓦至 20,000 瓦的雷射功率選擇,並支援定制工作區域以滿足不同的需求…
$ 12,990.00〜$ 32,990.00
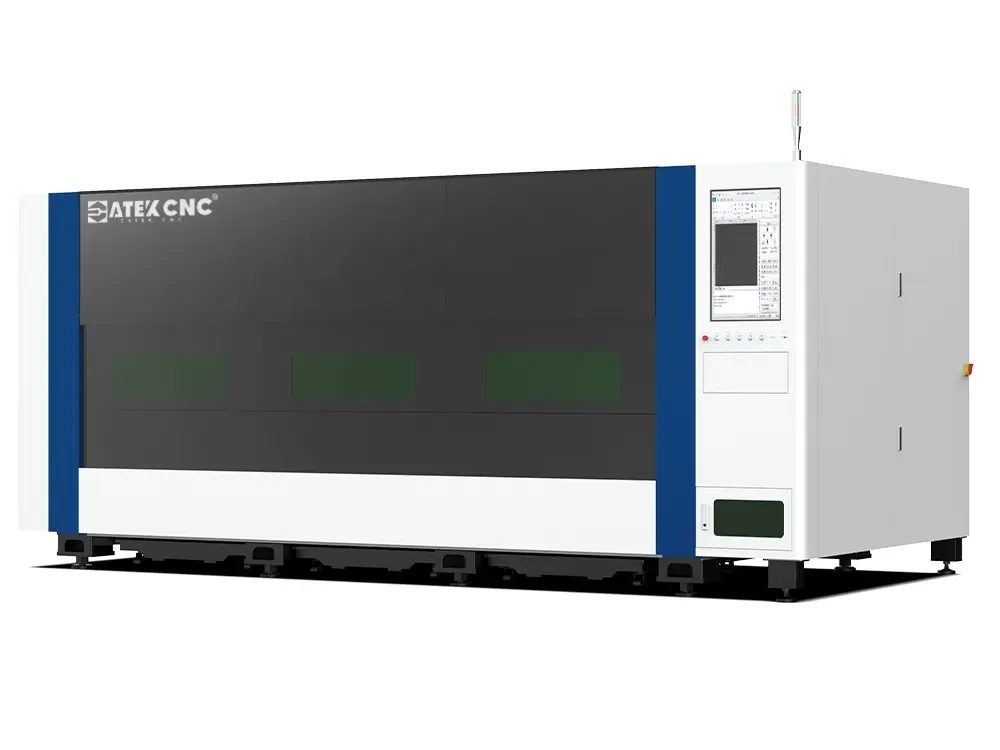
此雷射切割機採用全封閉式防護設計,可有效隔離加工區域與外部環境。這種結構有助於防止切割煙霧、雷射輻射和運行噪音的釋放,從而創造更清潔、更環保的工作環境。同時,封閉式設計也有助於維持更穩定的內部加工環境,提高整體切割一致性。該機的一大亮點是其可拉出式工作台…
$ 23,800.00〜$ 53,800.00
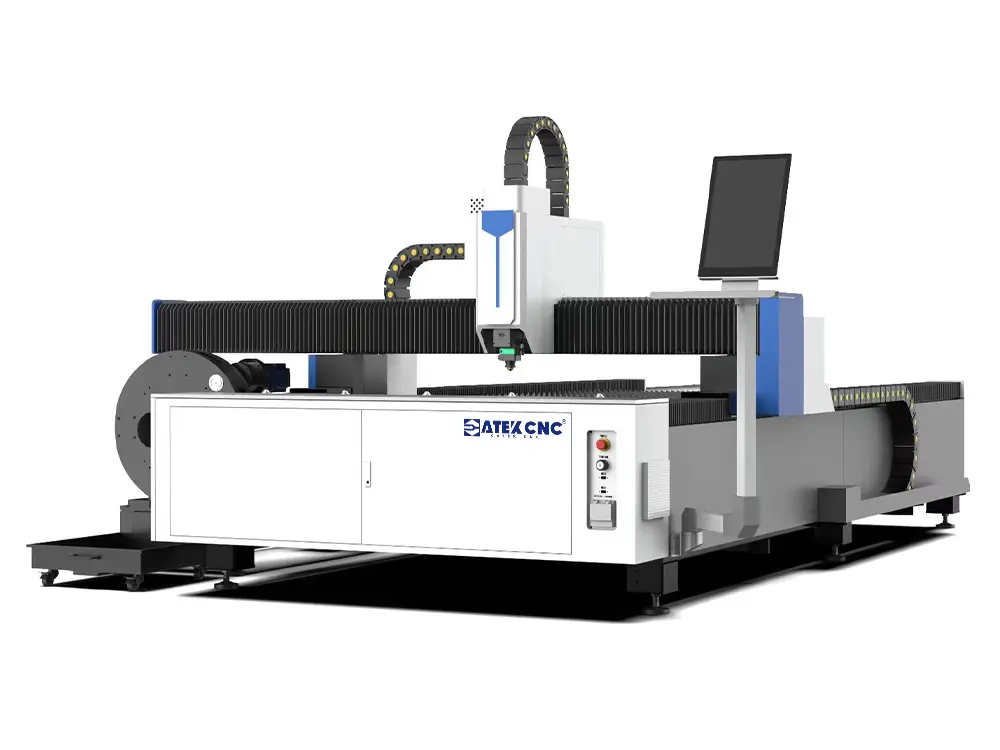
A3T Pro 是一款集鈑金切割台和管材切割系統於一體的設備,可在一台機器上完成鈑金和管材的加工。其有效鈑金切割面積為 3050 × 1530 mm,最大管材加工長度為 6200 mm。本設備相容於多種管材規格,包括直徑 Φ15 至 230 mm 的圓管和邊長 □12 至 230 mm 的方管。該設備配備了 6000W Maxphotonics 光纖雷射和 Raytools BM110 智慧切割系統…
$ 31,580.00〜$ 61,580.00
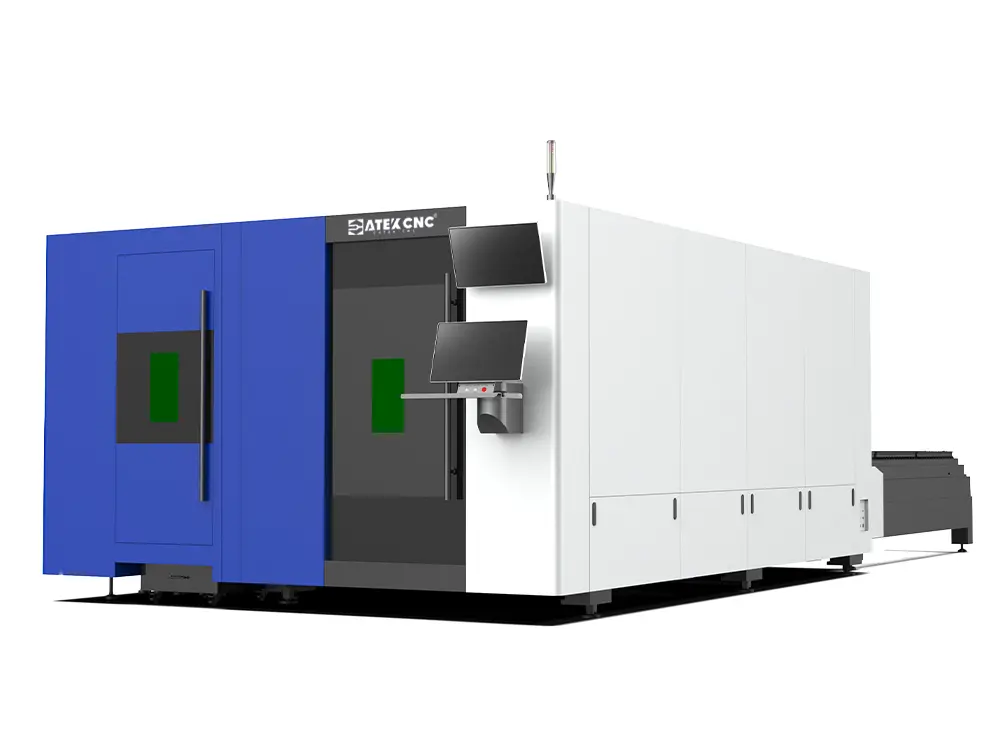
這款集板材和管材加工於一體的光纖雷射切割機,將板材和管材加工功能整合於同一平台,為各種金屬加工應用提供多功能解決方案。它配備雙穿梭工作台系統,包含兩個 4050 × 2030 毫米的工作台,可同時進行切割和材料上下料,顯著減少停機時間,提高大批量板材加工的生產效率。獨立的管材加工單元支援…
$ 45,990.00〜$ 92,990.00
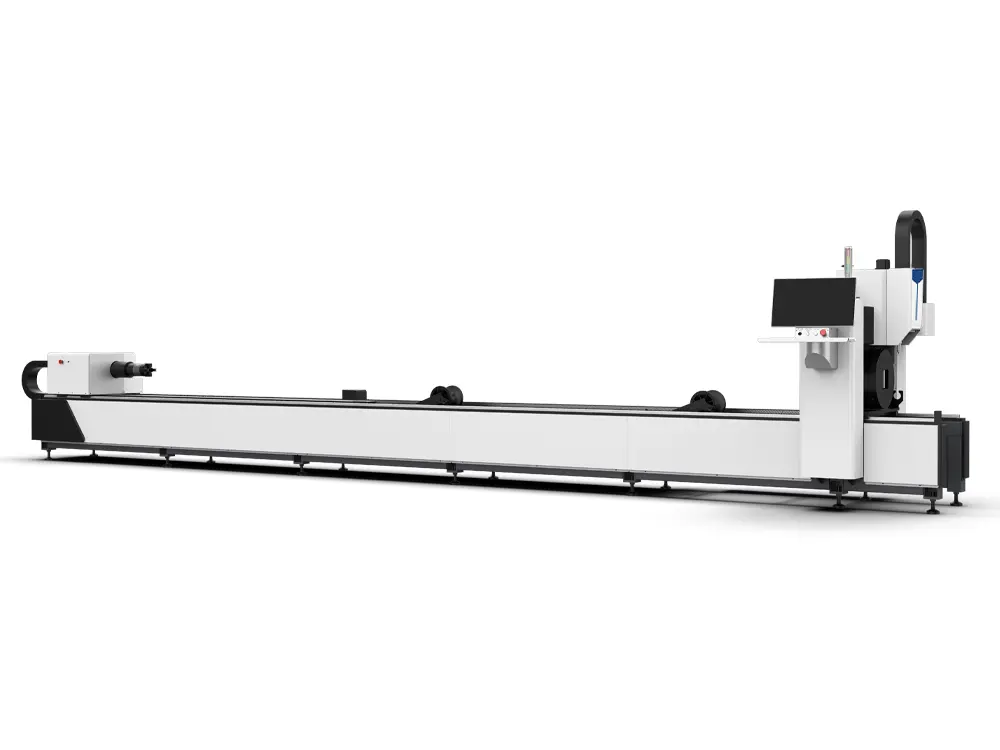
ETD12 是一款緊湊、經濟高效的光纖雷射管材切割機,專為中小型金屬管材加工應用而設計。它採用高度整合化設計,大部分核心部件都整合在機身框架內,從而實現了緊湊的佔地面積,簡化了安裝和運輸,並最大限度地利用了車間空間。該機器能夠加工長度達 6,500 毫米(21.3 英尺)、直徑 10-120 毫米的金屬管材。配備…
$ 18,990.00〜$ 38,990.00
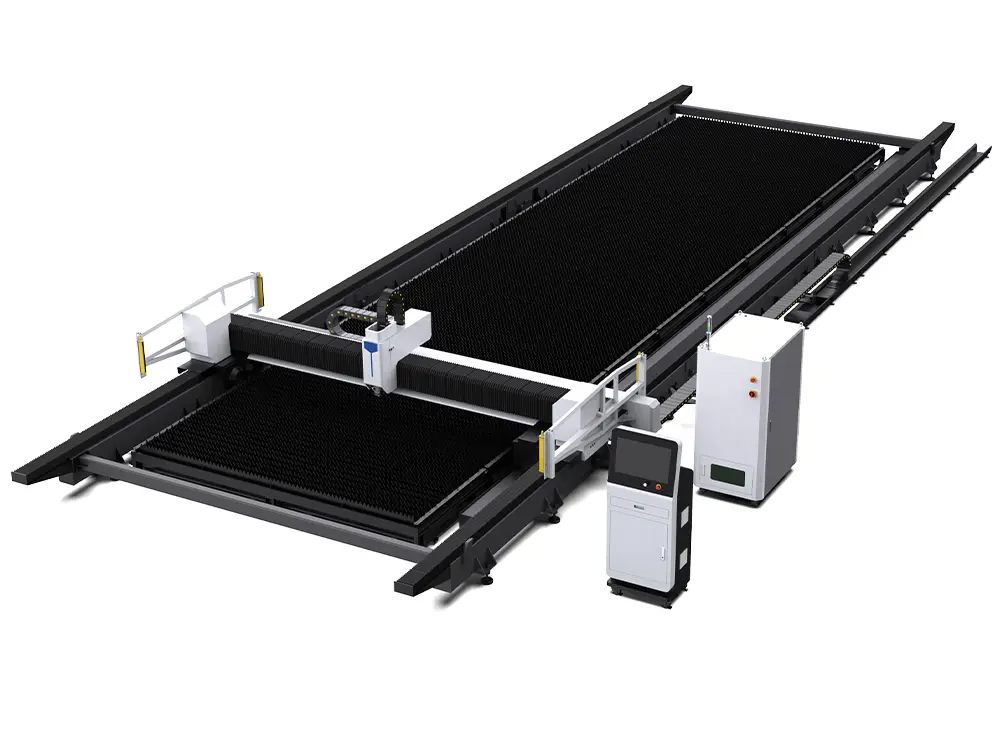
G3200-12 是一款專為超大幅面金屬板材加工而設計的軌道式光纖雷射切割機。它採用模組化床身和工作台設計,可根據車間空間和生產需求靈活擴展切割區域,使其成為處理各種大型金屬板材切割應用的理想之選。該機配備功率範圍從 12,000W 到 60,000W 的高功率光纖雷射器,可提供卓越的光束品質…
$ 53,800.00〜$ 193,800.00
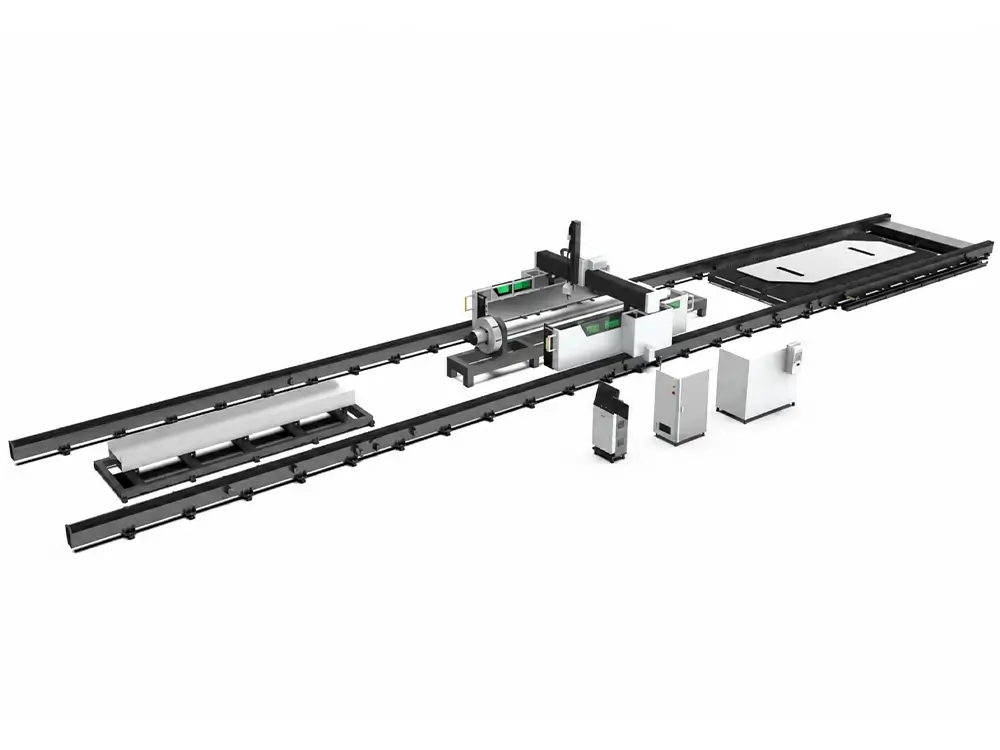
GM3200-13 是一款大型一體化光纖雷射切割機,旨在為鋼結構產業多樣化的加工需求提供一站式解決方案。本機採用軌道式工作台結構,可靈活安裝多個工作站,包括用於鈑金加工的平板工作台、用於管材加工的卡盤/夾緊繫統以及用於型材加工的支撐系統。作為一款大型、多功能、工業級金屬加工設備,它擁有…
$ 88,500.00〜$ 139,500.00
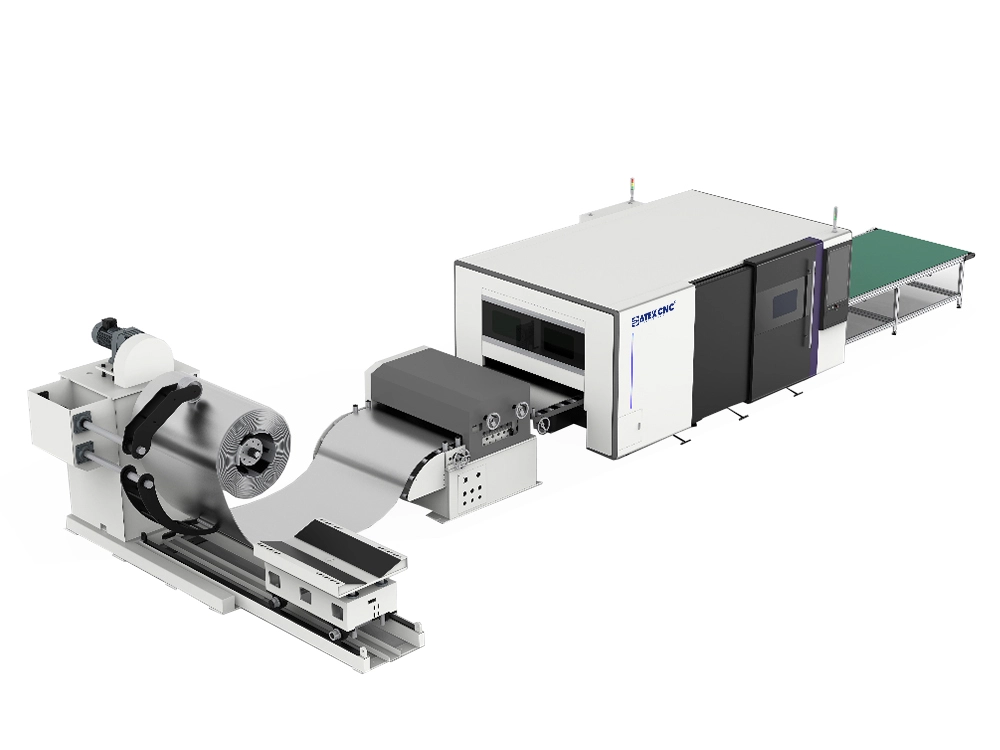
這是一台專為切割金屬捲材而設計的封閉式光纖雷射切割機,業界通常稱為「雷射落料線」。該設備整合了完整的金屬捲材加工生產線,包括用於送料的開卷系統、用於矯平金屬的矯平系統、用於根據預設圖案切割材料的光纖雷射切割系統以及用於收集成品的堆疊系統。它可以自動完成所有工序…
$ 46,800.00〜$ 59,800.00